Les connecteurs sont arrivés, les contacts aussi, le faisceau est prêt à être fabriqué, et le premier contact refuse d'entrer dans l'alvéole. C'est une broche ; le connecteur attend des douilles. Ou bien il entre, mais le fil choisi à la conception est une taille trop gros pour le fût du contact : le sertissage ne se ferme pas, ou se ferme sur la moitié des brins. Ces erreurs n'ont rien d'exotique. Ce sont les causes les plus fréquentes de journées perdues en fabrication de faisceaux, et presque toutes se décident avant que quiconque ne prenne une pince : au moment où la nomenclature est écrite.
Ce guide passe en revue les choix qui rendent compatibles connecteur, contacts, fil et outil, et les vérifications qui détectent une incompatibilité avant la commande.
1. Le genre du contact suit le connecteur, pas l'habitude
Un réflexe courant : « côté faisceau des douilles, côté équipement des broches ». C'est parfois vrai, souvent non. Dans de nombreuses familles de connecteurs circulaires et automobiles, l'insert ou le boîtier est conçu pour un genre de contact, et ce genre est fixé par la référence du connecteur.
- Lisez le genre dans la fiche technique du connecteur, pour la référence exacte, pas d'après le côté opposé.
- Vérifiez les deux moitiés : une fiche peut porter broches ou douilles selon la variante, et l'embase doit porter l'inverse.
- Pour la sécurité, le côté qui reste sous tension une fois débranché porte généralement les contacts protégés (douilles). C'est une règle de conception à convenir, pas une hypothèse.
2. La taille du contact impose la plage de sections
2.1 Fût et section de fil
Chaque contact est conçu pour une plage de sections de fil (en mm² ou AWG) et souvent une plage de diamètres extérieurs d'isolant pour le sertissage isolant ou le joint. Hors de cette plage :
- Fil trop gros: les brins n'entrent pas dans le fût, ou le sertissage est trop comprimé et coupe des brins. Certains peuvent rester dehors.
- Fil trop fin: le sertissage ne comprime pas assez le conducteur ; la liaison paraît correcte mais présente une résistance élevée et une faible tenue en traction.
- Isolant trop épais ou trop fin: le sertissage isolant ou le joint unitaire ne tient pas ou n'étanche pas, ce qui compte dans les connecteurs automobiles étanches.
2.2 Exemple de calcul : choisir le fil avant le contact (valeurs d'illustration)
Partez du besoin électrique, puis vérifiez qu'un contact existe pour ce fil.
Exemple : une charge consomme 8 A sous 12 V via un fil de 3 m (6 m aller-retour si le retour est aussi un fil). On admet 0,3 V de chute. Résistance requise : R = 0,3 / 8 = 0,0375 Ω pour 6 m, soit 6,25 mΩ/m. Avec un cuivre à environ 0,0175 Ω·mm²/m, la section vaut S = 0,0175 / 0,00625 ≈ 2,8 mm². Un fil de 0,75 mm², qui semblerait « suffisant pour 8 A » thermiquement, chuterait d'environ 0,0175 × 6 / 0,75 × 8 ≈ 1,1 V. Ici, c'est l'exigence de chute de tension, et non le courant seul, qui fixe la section.
La section normalisée suivante est 4 mm² (chute d'environ 0,21 V) ; un 2,5 mm² donnerait environ 0,0175 × 6 / 2,5 × 8 ≈ 0,34 V, au-dessus de la limite de 0,3 V. Ensuite seulement, vérifiez : le contact choisi accepte-t-il 4 mm² ? Si la chute admissible peut passer à environ 0,35 V, le 2,5 mm² devient possible ; c'est une décision de conception, pas un arrondi. Si les contacts de cette taille d'alvéole s'arrêtent à une section inférieure, les options sont une taille de contact supérieure (si le connecteur a ces alvéoles), la répartition du courant sur deux contacts (avec prudence : partage inégal) ou un autre connecteur. C'est pourquoi fil et contact se choisissent ensemble.
2.3 Courant admissible du contact
Le courant admissible d'un contact est généralement donné pour une section de fil, une température ambiante et un nombre de contacts chargés précis. Dans un connecteur densément chargé, le courant admissible par contact est souvent déclassé. Utilisez la courbe de déclassement du fabricant pour la configuration réelle ; ne reprenez pas la valeur d'un contact seul.
3. Matériaux et finitions selon l'environnement
- Finition des contacts: l'or est souvent choisi pour les signaux bas niveau et les faibles forces de contact, car il résiste à l'oxydation ; l'étain est courant pour la puissance et l'usage général. Les fabricants déconseillent généralement d'accoupler or et étain, en raison des effets galvaniques et de fretting. Suivez la recommandation du fabricant du connecteur.
- Matériau du boîtier: plastique ou métal, avec des tenues différentes à la température, aux fluides, aux vibrations et, pour le métal, une continuité de blindage.
- Étanchéité: les connecteurs étanches reposent sur des joints unitaires ou des passe-fils dimensionnés au diamètre d'isolant, des bouchons pour les alvéoles vides et un joint d'interface. Une alvéole vide non bouchée est une fuite.
- Température: vérifiez ensemble la plage du boîtier, des contacts et de l'isolant du fil ; le plus faible fixe la limite. Intégrez l'échauffement propre du contact sous courant.
4. L'outil de sertissage fait partie de la spécification
4.1 Outil dédié, bonne matrice, bon réglage
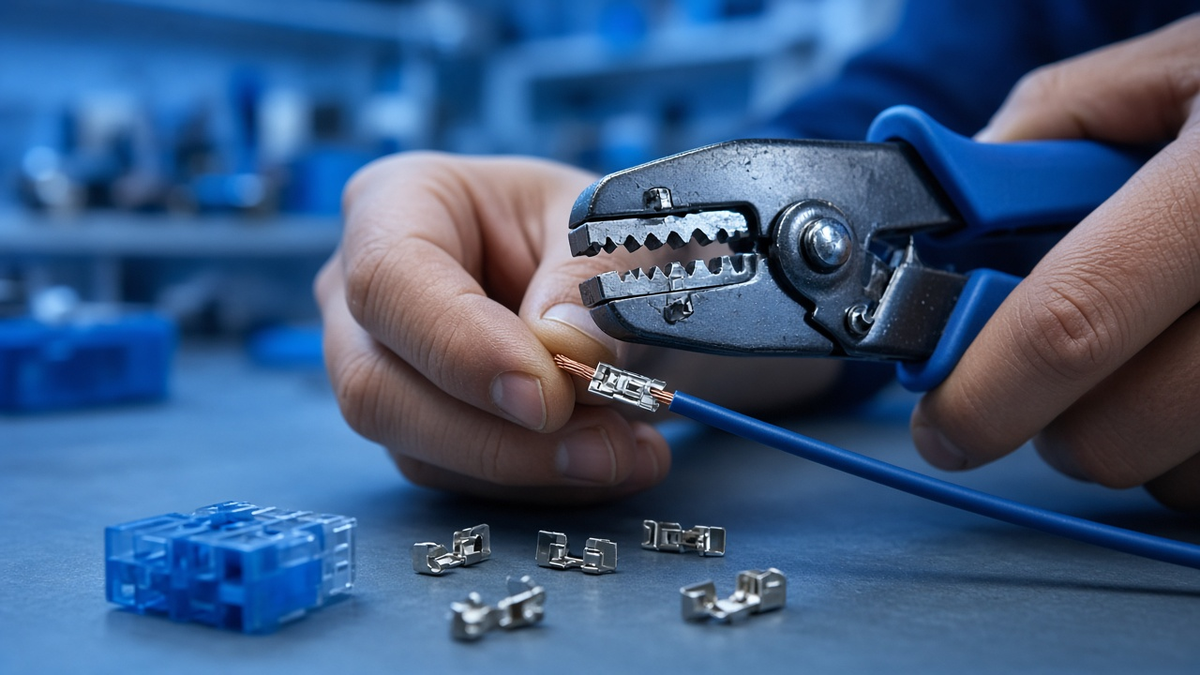
Un sertissage est une déformation contrôlée, définie par le fabricant du contact pour un outil et une matrice donnés. Un outil « similaire » donne un sertissage qui peut paraître acceptable et lâcher plus tard.
- Utilisez l'outil et la matrice (ou le positionneur) prescrits pour le contact et la section.
- Pour les outils réglables (sélecteur de section), le réglage fait partie de l'instruction de travail.
- Les contacts décolletés (fréquents en circulaire) et les contacts découpés-roulés (fréquents en automobile) utilisent des outils différents, non interchangeables.
4.2 État et contrôle de l'outil
- Les outils s'usent. Un outil tombé ou utilisé au-delà de sa durée de vie peut sous-sertir.
- Contrôlez l'outil périodiquement avec des calibres ou la méthode du fabricant, et vérifiez par essais de traction sur échantillons en début de lot et après changement d'outil, de matrice ou de bobine de contacts.
- La force d'arrachement minimale est donnée par le fabricant du contact; enregistrez le résultat (Contrôle des faisceaux : continuité, court-circuit et isolation).
4.3 À quoi ressemble un bon sertissage (critères visuels)
- Conducteur visible dans la fenêtre d'inspection (ou juste au-delà du fût, selon le contact), aucun brin dehors.
- Sertissage isolant tenant l'isolant, pas le conducteur.
- Évasement correct, fût non fissuré, contact non plié.
- Pas d'isolant pris dans le sertissage conducteur.
La norme IPC/WHMA-A-620, publiée par l' IPC, sert largement de référence pour ces critères ; la spécification d'application du fabricant du contact reste la source principale.
5. Chaque caractère de la référence compte
Les références de connecteurs et de contacts codent taille de coquille, disposition d'insert, genre des contacts, détrompage, finition et parfois plage de fil. Deux références qui diffèrent d'une lettre peuvent désigner :
- une version broches et une version douilles ;
- deux détrompages qui ne s'accouplent pas ;
- deux finitions ;
- deux plages de fil pour la même taille de contact.
Règles pratiques :
- Copiez les références depuis le code de commande de la fiche technique, pas de mémoire ni d'une ancienne commande.
- Décodez chaque champ du code de commande en revue de nomenclature, ligne par ligne.
- Vérifiez que la référence du contact est listée comme compatible avec la référence exacte du connecteur dans la documentation du fabricant.
- Quand un équivalent est proposé, revérifiez chaque champ : même taille de contact, même plage de fil, même genre, finition compatible, même détrompage.
6. Revue type d'une ligne de nomenclature (illustrative)
Exemple de revue, pas un projet réel : une nomenclature liste une embase circulaire, des contacts douilles et du fil 1,5 mm² pour une alimentation de 10 A.
- Fiche du connecteur : cette variante d'embase reçoit des contacts broches . Les douilles sont fausses. → Passer en broches, ou changer de variante si des douilles sont exigées de ce côté pour la sécurité.
- Taille de contact pour les alvéoles d'alimentation : plage de fil qui s'arrête sous 1,5 mm². → Choisir une alvéole de taille supérieure si la disposition d'insert le permet, ou revoir la section après calcul de chute de tension.
- Finition : la fiche opposée utilise des contacts dorés ; les contacts proposés sont étamés. → Aligner la finition sur la moitié opposée.
- Outil : la nomenclature n'a aucune ligne outil. → Ajouter l'outil prescrit, la matrice/le positionneur et la référence d'essai de traction.
Quatre lignes, quatre problèmes, aucun visible sur le plan.
7. Erreurs fréquentes
- Choisir le genre du contact par habitude plutôt que d'après la référence du connecteur.
- Choisir la section pour le courant seul, sans chute de tension ni plage du contact.
- Utiliser le courant admissible d'un contact seul dans un connecteur entièrement chargé.
- Mélanger les finitions entre moitiés accouplées.
- Sertir avec un outil ou une matrice « presque bons ».
- Commander d'après une référence copiée d'une ancienne commande, à une lettre près.
- Laisser des alvéoles vides sans bouchon dans un connecteur étanche.
8. Check-list avant commande
- [ ] Référence du connecteur décodée champ par champ
- [ ] Genre des contacts confirmé par la fiche du connecteur
- [ ] Section de fil justifiée (courant, chute de tension, température)
- [ ] Plage de fil et diamètre d'isolant du contact compatibles avec le fil
- [ ] Courant admissible vérifié avec déclassement pour la configuration réelle
- [ ] Finition compatible avec la moitié opposée et l'environnement
- [ ] Joints et bouchons d'alvéoles pour les connecteurs étanches
- [ ] Outil, matrice/positionneur et minimum de traction identifiés
- [ ] Tout équivalent proposé revérifié sur chaque champ
Du choix des contacts au faisceau testé
Un bon choix de contacts est la première étape d'un faisceau qui passera ses contrôles électriques et tiendra en service. Il compte aussi pour les équipements de test : les breakout boxes et faisceaux de banc utilisent les mêmes connecteurs que l'équipement testé et sont accouplés bien plus souvent (Breakout boxes : à quoi elles servent et comment les spécifier). RAYNOV conçoit et fabrique ses faisceaux en interne dans le cadre de ses systèmes de validation sur mesure.
Pour aller plus loin
- Wikipédia, Crimp (electrical)(en anglais) : notions générales sur le sertissage.
- IPC: éditeur de l'IPC/WHMA-A-620.
Vous revoyez une nomenclature de connecteurs ou avez besoin de faisceaux prototypes ? Parlez à notre équipe.