Un nouveau banc de fin de ligne rejette une unité sur dix dès sa première semaine. La production s'arrête, l'équipe produit retouche des pièces, et deux jours plus tard quelqu'un découvre deux voies inversées dans le faisceau du banc lui-même. Toutes les unités rejetées étaient bonnes. Un banc de test est un instrument de mesure : tant qu'il n'a pas été qualifié, ses verdicts BON et MAUVAIS ne valent rien.
Ce guide explique comment qualifier un banc avant qu'il ne juge de vrais produits : ce qu'il faut vérifier chez le fabricant (FAT), ce qu'il faut refaire sur le site du client (SAT) et quels documents doivent clore la démarche.
1. Pourquoi qualifier un banc
Un banc réunit des instruments, un faisceau, des outillages, de l'électronique de conditionnement et un logiciel. Chacun peut introduire une erreur :
- une voie mal câblée dans le faisceau du banc ;
- un instrument hors étalonnage ;
- une limite mal saisie dans le fichier de limites ;
- un contact d'outillage usé ou mal positionné ;
- un logiciel qui annonce BON alors qu'un instrument n'a pas répondu.
La qualification répond à une question, preuves à l'appui : ce banc donne-t-il le bon verdict sur des pièces connues, de façon répétable, dans son environnement réel ?
2. La séquence : revue de conception, FAT, SAT
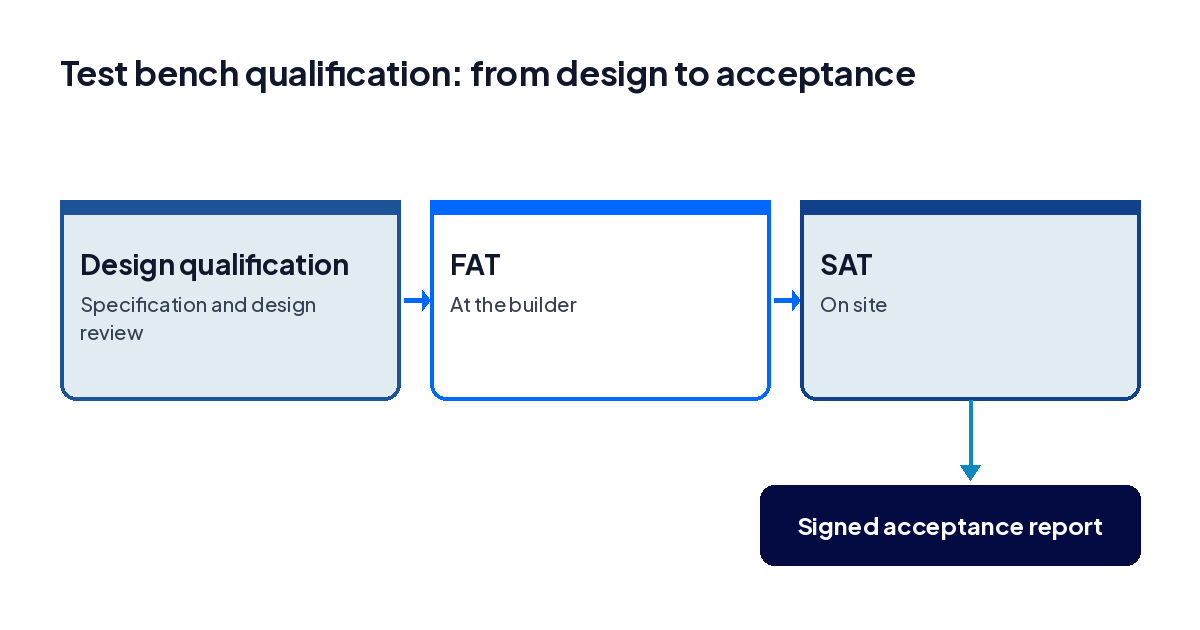
Notre propre démarche va du cahier des charges, de l'architecture et de la revue de conception à la fabrication et à la FAT, puis à la livraison avec SAT et formation, et enfin à la maintenance. Les étapes ci-dessous suivent cet ordre.
2.1 Avant la FAT : la spécification de test du banc
Qualification starts on paper. Before building, agree with the customer:
- de la liste des tests que le banc doit réaliser, avec limites et unités ;
- de la capacité de mesure requise (résolution, tolérance à vérifier) ;
- des critères d'acceptation du banc lui-même ;
- des procédures FAT et SAT : qui fait quoi, avec quelles pièces de référence, et ce qui vaut validation.
Sans critères écrits, la FAT devient une démonstration au lieu d'un essai.
2.2 FAT : essai de réception en usine, chez le fabricant
La FAT a lieu chez le fabricant du banc, avant expédition. Le client y assiste ou en reçoit les preuves. Contenu type :
- Inspection visuelle et mécanique par rapport aux plans.
- Contrôles de sécurité électrique définis dans la spécification, en général : continuité de la terre de protection de l'armoire et des masses accessibles, résistance d'isolement des circuits secteur, essai diélectrique (hipot) lorsqu'il s'applique, fonctionnement de l'arrêt d'urgence et des verrouillages. Ces essais sont réalisés par du personnel qualifié avec un équipement adapté, et la norme applicable est indiquée dans la spécification.
- Vérification des voies (section 3).
- Identité et état d'étalonnage des instruments (section 4).
- Exécution de la séquence complète sur des unités de référence (section 5).
- Essais de gestion d'erreur : débrancher un instrument, interrompre un essai, vérifier que le banc revient dans un état sûr.
- Revue de la documentation (section 6).
Chaque écart est noté, corrigé et retesté avant expédition.
2.3 SAT : essai de réception sur site
La SAT refait les contrôles clés une fois le banc installé dans son environnement réel : réseau électrique local, réseau de production, vrais opérateurs et souvent vrais produits. Le transport peut desserrer des connexions ; le site peut avoir une mise à la terre ou un bruit différents. La SAT comprend en général :
- un nouveau contrôle des voies et des instruments après transport ;
- la séquence complète sur unités de référence, sur site ;
- des essais réalisés par les opérateurs du client après formation ;
- la confirmation que les résultats sont stockés là où la production en a besoin.
La SAT se termine par un PV de réception signé. À partir de là, le banc peut juger des produits.
3. Vérification des voies
3.1 Brochage et continuité du faisceau du banc
Chaque voie, de la borne de l'instrument jusqu'au contact qui touche le produit, est vérifiée par rapport à la liste de câblage :
- continuité point à point ;
- absence de court-circuit entre voies voisines ;
- bonne affectation : la voie 12 du logiciel est bien la broche 12 de l'outillage.
Une méthode pratique est l' adaptateur de vérification: un connecteur factice qui boucle ou charge chaque broche selon un motif connu, pour que le banc vérifie automatiquement son propre câblage.
3.2 Exemple chiffré : résistance du faisceau en mesure 2 fils et 4 fils
Exemple, valeurs illustratives. Le banc mesure un shunt de 1,00 Ω dans le produit. Le faisceau du banc ajoute 2 × 0,15 Ω de fil et de contacts.
- Mesure 2 fils : 1,00 + 0,30 = 1,30 Ω, soit 30 % d'erreur.
- Mesure 4 fils (Kelvin) : les fils de mesure ne portent presque pas de courant, la lecture reste proche de 1,00 Ω.
La FAT devrait inclure au moins une référence de faible résistance, pour prouver que la méthode de mesure, et pas seulement le câblage, est correcte.
3.3 Exemple chiffré : chute de tension sur une alimentation
Exemple. Le banc alimente une unité qui consomme 5 A à travers 3 m de fil (boucle de 6 m) à 0,0133 Ω/m (environ 1,3 mm² de cuivre, exemple). Chute = 5 × 6 × 0,0133 ≈ 0,40 V. Une consigne de 12,0 V devient environ 11,6 V au produit. Il faut soit mesurer la tension au produit (sense), soit intégrer la chute dans la spécification.
4. Instruments et étalonnage
- Chaque instrument est identifié (modèle, numéro de série) dans la documentation du banc.
- Les instruments sont étalonnés par des laboratoires accrédités ; RAYNOV travaille avec des laboratoires accrédités partenaires et ne revendique pas d'accréditation propre. Les exigences générales des laboratoires d'étalonnage sont fixées par l'ISO/IEC 17025.
- Les certificats d'étalonnage et leurs échéances font partie du dossier de livraison.
- Le logiciel vérifie l'identité des instruments au démarrage, pour détecter tout remplacement.
5. Unités de référence : pièces bonnes et mauvaises
5.1 Pièces étalons (golden units)
Des produits bons connus, caractérisés indépendamment. Le banc doit les déclarer bons, à chaque fois.
5.2 Pièces mauvaises connues
Des pièces ou simulateurs portant un défaut connu pour chaque test critique : un circuit ouvert, un court-circuit, une valeur juste hors limite. Le banc doit rejeter chacune à la bonne étape, avec le bon message. Sans pièces mauvaises, on prouve seulement que le banc sait dire BON.
5.3 Répétabilité
Passez plusieurs fois les mêmes unités de référence, et par plusieurs opérateurs si le processus le permet. Une étude de répétabilité et reproductibilité (gauge R&R) est une façon courante de la quantifier ; le seuil d'acceptation est fixé dans la spécification du banc. Référence répandue (manuel MSA de l'AIAG) : moins de 10 % de la tolérance ou de la variation du procédé, acceptable ; de 10 à 30 %, acceptable selon l'application ; plus de 30 %, non acceptable. On vérifie souvent aussi le nombre de catégories distinctes (ndc ≥ 5).
6. Documentation livrée avec le banc
- Manuel utilisateur et instructions opérateur.
- Schémas électriques et plans mécaniques.
- Listes de câblage du faisceau du banc.
- Version du logiciel, version du fichier de limites et historique des modifications.
- Certificats d'étalonnage des instruments.
- Rapport de FAT et rapport de SAT, signés.
- Plan de maintenance : pièces d'usure (contacts d'outillage), dates de réétalonnage.
7. Erreurs fréquentes
- Une FAT sans critères d'acceptation écrits.
- Tester uniquement avec des pièces bonnes.
- Sauter la SAT parce que « la FAT est passée ».
- Ignorer la résistance du faisceau dans les mesures de faible valeur.
- Un logiciel qui n'enregistre pas sa propre version.
- Des certificats d'étalonnage absents à la livraison.
- Modifier le banc après la SAT sans requalifier les tests concernés.
8. Check-list de qualification
- [ ] Spécification de test du banc et critères d'acceptation signés avant fabrication.
- [ ] Chaque voie vérifiée : continuité, courts-circuits, affectation.
- [ ] Effets de faible résistance et de chute d'alimentation vérifiés si besoin.
- [ ] Instruments identifiés, étalonnés, certificats au dossier.
- [ ] Les pièces étalons passent de façon répétable ; les pièces mauvaises échouent à la bonne étape.
- [ ] Répétabilité chiffrée par rapport au seuil convenu.
- [ ] Gestion d'erreur et état sûr vérifiés.
- [ ] Rapport de FAT signé ; écarts soldés.
- [ ] SAT réalisée dans l'environnement réel avec des opérateurs formés ; PV de réception signé.
- [ ] Règle de requalification définie pour les modifications futures.
9. Pour aller plus loin
La qualification rejoint directement la logique de réception expliquée dans ATP vs QTP et notre Méthodologie ATP. Deux parties du banc méritent leurs propres contrôles : le le contrôle de continuité et d'isolement des faisceaux et le temps d'acquisition. La traçabilité logicielle est traitée dans Automatisation des tests : du script au séquenceur.
Référence externe : une présentation générale du factory acceptance test.
RAYNOV livre ses systèmes de validation sur mesure avec FAT, SAT et formation, et assure la maintenance des bancs après livraison.
Vous préparez la FAT ou la SAT d'un nouveau banc ? Contactez nos ingénieurs.