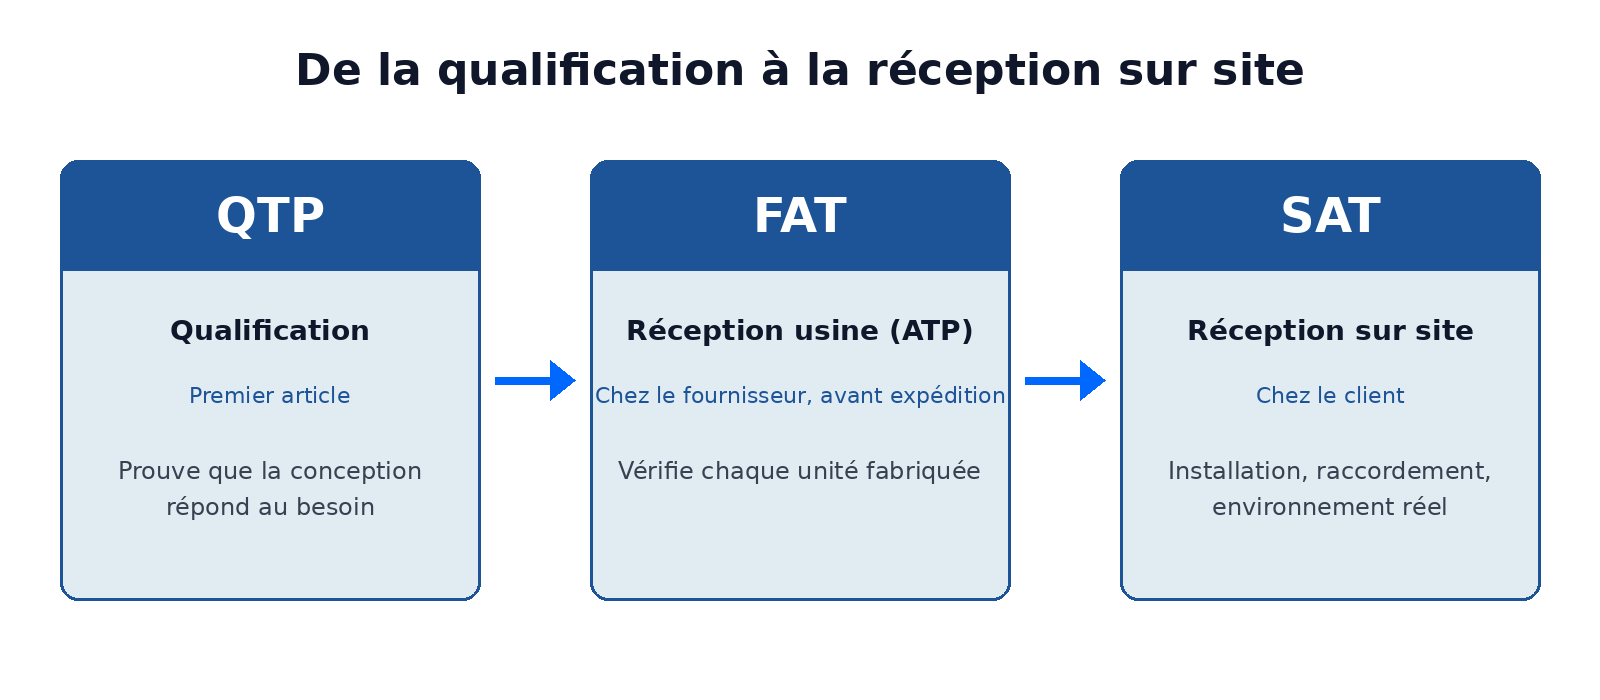
Une QTP (procédure d’essai de qualification) prouve qu’une conception répond à ses exigences. Elle se fait en général une fois, sur une unité représentative (souvent le premier article fabriqué selon la conception définitive), souvent avec des marges au-delà de l’usage normal. Une ATP (procédure d’essai de réception) vérifie que chaque unité livrée fonctionne comme spécifié avant que le client l’accepte. La qualification valide la conception. La réception valide chaque unité fabriquée, une fois la conception qualifiée.
Les deux termes apparaissent souvent ensemble dans les cahiers des charges et les commandes. On les confond facilement. Cet article explique la différence et leur application à un banc de test ou à un système de validation.
Ce que prouvent une QTP et une ATP
QTP. Une procédure d’essai de qualification décrit les essais qui montrent qu’une conception est conforme à sa spécification. Les normes du spatial le formulent clairement. ECSS-E-ST-10-03C Testing (clause 4.5.2a) exige que la qualification prouve que l’équipement « fonctionne conformément à ses spécifications dans les environnements prévus, avec les marges de qualification spécifiées » (traduction libre). La qualification se fait normalement sur une unité de qualification dédiée, et non sur chaque unité de série (clause 4.5.2b). On la refait quand la conception, un composant critique, le procédé de fabrication ou l’environnement d’utilisation change de façon significative. Une QTP couvre en général des essais fonctionnels, de performance, d’environnement et d’endurance. Les niveaux sont souvent fixés au-dessus des conditions de service. MIL-HDBK-340A (3.5.6) appelle cela la marge de qualification.
MIL-HDBK-340A (section 6.1) ajoute un point utile à l’acheteur d’un banc. Les essais de qualification valident aussi le programme de réception prévu : techniques, procédures, équipements, instrumentation et logiciels d’essai. Autrement dit, c’est pendant la qualification que l’on prouve les essais de réception eux-mêmes.
ATP. Une procédure d’essai de réception vérifie qu’une unité fabriquée est conforme à sa spécification. Elle vérifie aussi l’absence de défauts de fabrication ou de matériaux. ECSS-E-ST-10-03C (clause 4.5.3b) impose ces essais pour garantir l’absence de défauts de fabrication et de matériaux. MIL-HDBK-340A (section 7.1) les décrit comme la démonstration de l’acceptabilité de chaque article livrable.
L’ATP s’applique à chaque unité livrée. Elle est souvent exécutée d’abord chez le fournisseur, avant expédition, en essai de réception usine (FAT, Factory Acceptance Test). Elle est ensuite refaite, en tout ou partie, chez le client après installation, en essai de réception sur site (SAT, Site Acceptance Test). La SAT ajoute ce que l’usine ne peut pas montrer : la bonne installation, le raccordement aux utilités et systèmes du client, et le fonctionnement dans l’environnement réel. ECSS-E-ST-10-03C (clause 4.5.3c) précise que la réception vient après la qualification. Chaque cas de test a un critère réussi/échoué objectif, convenu avant l’exécution. L’ATP se termine par un procès-verbal signé : le client accepte l’unité, ou liste les non-conformités à lever d’abord.
ATP et QTP côte à côte
| QTP (qualification) | ATP (réception) | |
|---|---|---|
| Objectif | Prouver que la conception répond aux exigences | Prouver que chaque unité est conforme et sans défaut |
| Unité testée | Unité représentative / de qualification | Chaque unité livrée |
| Fréquence | Une fois par conception, ou après modification significative | Chaque unité, à chaque livraison |
| Niveaux de sollicitation | Souvent au-delà des conditions de service (marges de qualification) | Jusqu’aux conditions de service, sous les niveaux de qualification (niveaux de réception) |
| Qui signe | Autorité de conception et client | Client (et qualité fournisseur) |
| Livrable | Rapport d’essais de qualification | Rapport d’ATP / PV de réception par unité |
Synthèse générique d’après ECSS-E-ST-10-03C et MIL-HDBK-340A. Les rôles et niveaux exacts sont fixés par chaque contrat.
ATP et QTP appliquées à un banc de test
Un banc de test joue deux rôles. C’est un produit qui doit lui-même être réceptionné. C’est aussi, souvent, l’outil qui exécute la qualification et la réception des produits du client.
Bancs HIL. Pour un banc Hardware-in-the-Loop (HIL), l’ATP vérifie en général les voies d’E/S, le conditionnement des signaux, les bus de communication et l’exécution temps réel des modèles. Elle contrôle aussi les séquences de test automatisées livrées avec le banc. Elle couvre l’injection de défauts : court-circuit à la masse ou à l’alimentation, circuit ouvert. Elle inclut la vérification de l’étalonnage des voies de mesure et la répétabilité des séquences. Une fois réceptionné, le banc sert à qualifier et réceptionner des calculateurs.
Systèmes de validation batterie et BMS. La réception couvre l’émulation cellules et pack, et la précision de mesure par rapport à la spécification. Elle inclut la précision des tensions de cellules émulées et la capacité en courant. Elle vérifie les fonctions de sécurité : arrêt d’urgence, verrouillages, surveillance d’isolement. Elle couvre aussi l’injection de défauts (surtension, sous-tension, température) et la communication avec le BMS (Battery Management System) testé.
Testeurs de fin de ligne et de faisceaux. Les testeurs de fin de ligne (EOL, End-of-Line) et de faisceaux sont eux-mêmes des outils de réception. Ils appliquent un contrôle de type ATP à chaque unité produite. Leur propre réception vérifie les mesures de continuité et d’isolement, les outillages, le temps de cycle et la traçabilité des résultats. Elle doit prouver la détection d’une pièce défectueuse connue, avec des échantillons de référence bons et mauvais. L’objectif : ni faux bon, ni faux rejet. Elle doit aussi montrer la répétabilité des mesures par une étude R&R (répétabilité et reproductibilité). Le contrôle du détrompage et du verrouillage des connecteurs en fait partie.
RAYNOV applique une procédure de réception structurée aux systèmes qu’elle livre. Les tests partent des exigences et sont tracés jusqu’aux cas de test, résultats, écarts et rapports de validation finaux. Le cycle va des exigences et de la planification au développement des tests, à l’exécution, à la résolution des écarts et à la réception finale. Voir notre méthodologie ATP.
Erreurs fréquentes à éviter
- Critères d’acceptation non chiffrés. « Fonctionne correctement » ne se signe pas. Chaque critère demande une valeur, une tolérance ou un résultat observable.
- Tests non reliés aux exigences. Sans matrice de traçabilité, les manques n’apparaissent qu’à la fin, quand ils coûtent le plus cher.
- Pas de requalification après une modification. Un nouveau composant ou un nouveau firmware peut invalider la qualification.
- L’ATP utilisée à la place de la qualification. Réussir la réception d’une unité ne prouve pas que la conception a de la marge.
FAQ
Une ATP, est-ce la même chose qu’une FAT ? Pas exactement. L’ATP est le document de procédure. La FAT (essai de réception usine) est la campagne de réception menée avec cette procédure chez le fournisseur, avant expédition. La SAT (essai de réception sur site) en refait tout ou partie chez le client après installation, avec des contrôles propres au site. RAYNOV emploie ces deux termes, FAT et SAT, dans ses offres.
Chaque unité doit-elle passer une QTP ? Non. La qualification porte sur la conception et se fait sur une unité représentative, en général le premier article. Chaque unité de série passe ensuite l’ATP.
Qui rédige l’ATP, le fournisseur ou le client ? Souvent le fournisseur la rédige à partir des exigences du client, qui la valide avant exécution. Le client peut aussi imposer sa propre ATP ou fournir son propre modèle.
Vous préparez la réception ou la qualification d’un nouveau banc de test ? Demandez un devis.
Sources – ECSS-E-ST-10-03C Testing (1er juin 2012), clauses 4.5.2, 4.5.3. Version en vigueur : ECSS-E-ST-10-03C Rev.1 (31 mai 2022). – MIL-HDBK-340A, Test Requirements for Launch, Upper-Stage, and Space Vehicles, Vol. I (1999), §3.5.6, §6.1, §7.1. À titre indicatif.