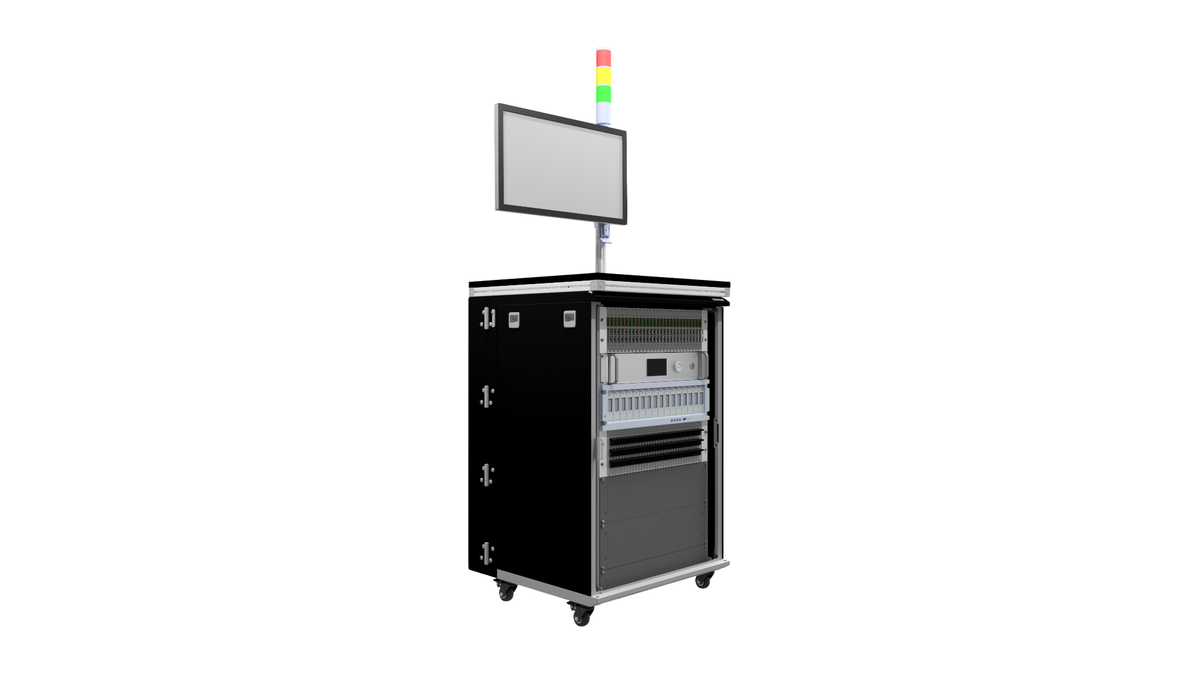
La ligne sort une pièce toutes les X secondes, et le poste EOL en demande quelques-unes de plus. À chaque équipe, une file de modules finis s'accumule devant le testeur. Quelqu'un propose la solution évidente : supprimer les tests les plus lents. Trois mois plus tard, un retour terrain révèle un défaut qu'un de ces tests « lents » détectait. C'est le piège du temps de cycle EOL : la pression porte sur le chrono, mais la facture tombe sur la couverture.
Cet article explique notre approche sur les postes de test de production : mesurer où passe vraiment le temps, supprimer l'attente avant de supprimer des tests, puis seulement retravailler le contenu, avec une carte de couverture qui rend chaque compromis visible.
1. Connaître son budget : takt time contre temps poste
Le poste n'a pas besoin d'être rapide. Il doit suivre le takt timede la ligne, c'est-à-dire le temps disponible par pièce pour satisfaire la demande.
Exemple chiffré (valeurs d'illustration)
- Temps de production disponible par équipe : 7,5 h = 27 000 s
- Demande par équipe : 900 pièces
- Takt time = 27 000 / 900 = 30 s par pièce
Si un poste EOL demande 42 s par pièce, manutention comprise, il ne suit pas. Deux options :
- deux postes en parallèle, soit 21 s effectives par pièce ;
- descendre le temps poste sous 30 s, avec de la marge.
Budgétez toujours le cycle complet du poste, pas seulement la séquence de test :
cycle poste = chargement + bridage + contrôle de contact + mise sous tension/démarrage + étapes de test + écriture des données + débridage + déchargement
En pratique, la partie hors test pèse souvent lourd dans le cycle, et c'est là que viennent les premiers gains.
2. Mesurer avant de couper : la décomposition du temps
Avant toute modification, instrumentez la séquence. Chaque étape doit enregistrer un horodatage de début et de fin dans le fichier de résultats, avec l'horloge du poste. Après quelques centaines de pièces, vous obtenez une distribution, pas seulement une moyenne.
Schéma décrit : la cascade des temps
Imaginez une barre horizontale par étape, alignée sur un axe de temps commun, comme un diagramme de Gantt : chargement, bridage, mise sous tension, démarrage du calculateur, session de diagnostic, vérification du flash, mesures analogiques, E/S numériques, contrôles CAN/LIN, consommation, rapport, déchargement. Les barres se suivent bout à bout, car la séquence est série. Les espaces entre les barres sont de l'attente pure : stabilisation des relais, temporisations fixes, changements de calibre, timeouts de communication.
Ce qu'il faut chercher :
- Temporisations fixes (
wait(2000)) ajoutées en développement « par sécurité » et jamais revues. - Temps de démarrage passé à attendre que le produit testé réponde, souvent avec une temporisation fixe au lieu d'une condition « prêt » interrogée.
- Reconfiguration d'instruments: changement de calibre ou de fonction du multimètre entre chaque mesure.
- Reprises: une étape qui passe au deuxième essai cache à la fois du temps et un vrai problème de stabilité.
- Queues de distribution: une étape à 0,4 s en moyenne mais qui atteint 3 s sur certaines pièces signale des timeouts.
3. Supprimer l'attente avant de supprimer des tests
3.1 Remplacer les temporisations fixes par des conditions
Une temporisation fixe doit couvrir le pire cas ; elle gaspille donc du temps sur chaque pièce typique. Attendez plutôt une condition mesurable, avec un timeout qui couvre le pire cas.
Exemple : un filtre RC sur une entrée de mesure atteint 0,1 % de sa valeur finale après environ 7 constantes de temps (e^-7 ≈ 0,09 %). Avec R = 10 kΩ et C = 100 nF, τ = 1 ms : la stabilisation prend donc environ 7 ms. Un ancien wait(500 ms) sur cette voie gaspille environ 493 ms par mesure. Sur 20 mesures de ce type, cela représente près de 10 s par pièce. La physique du circuit RC donne l'attente réelle ; le code doit l'utiliser, avec une marge documentée.
Il en va de même pour le produit testé : interrogez une trame « prêt » ou une réponse de diagnostic plutôt que d'attendre le temps de démarrage maximal. Pour le diagnostic sur CAN, les temporisations des sessions UDS et de la couche transport ISO-TP fixent de vrais minima ; tout ce qui dépasse est un choix.
3.2 Regrouper les mesures par configuration d'instrument
Ordonnez les étapes pour faire toutes les mesures de tension continue ensemble, puis toutes les mesures de résistance, puis toutes les mesures de courant. Chaque changement de calibre ou de fonction d'un multimètre coûte du temps ; trier par configuration réduit le nombre de changements. C'est un simple réordonnancement, sans aucune perte de couverture, à condition que la logique de test ne dépende pas de l'ordre (vérifiez-le).
3.3 Ajuster le temps d'intégration au besoin réel
Un multimètre qui intègre sur plusieurs périodes secteur rejette bien le bruit du réseau, mais il est lent. Beaucoup de limites EOL sont assez larges pour qu'une ouverture plus courte garde une résolution suffisante. La règle : l'incertitude de mesure doit rester faible devant la tolérance. Un rapport de 10:1 est la règle pratique classique ; 4:1 est souvent accepté. Choisissez le réglage le plus rapide qui respecte ce rapport, et confirmez-le par une étude de répétabilité (analyse du système de mesure).
3.4 Paralléliser ce qui n'interagit pas
Les étapes qui utilisent des ressources différentes peuvent se chevaucher :
- le calculateur démarre pendant que le poste contrôle les contacts du montage sur d'autres broches ;
- un calcul de checksum du flash passe sur le bus pendant qu'une voie analogique mesure le courant d'alimentation ;
- le rapport de la pièce N s'écrit pendant le chargement de la pièce N+1.
Exemple de gain, valeurs d'illustration : si le démarrage prend 3 s et le contrôle de contact 2 s, l'exécution série coûte 5 s et l'exécution parallèle 3 s. La loi d'Amdahl rappelle la limite : si seule la moitié du cycle est parallélisable, le cycle ne descendra jamais sous la moitié série restante, quelles que soient les ressources ajoutées.
Règle : ne parallélisez que des étapes qui ne partagent ni chemin électrique, ni instrument, ni trafic bus susceptible de perturber une mesure. Documentez chaque association.
4. Retravailler le contenu des tests, avec une carte de couverture
Une fois l'attente supprimée, le contenu des tests peut être revu. C'est ici que la couverture se perd si l'on procède sans méthode.
4.1 Construire d'abord la carte de couverture
Listez les classes de défauts que le poste doit détecter, une par ligne : mauvais composant, composant manquant, broche ouverte, court-circuit entre broches voisines, mauvais logiciel, mauvaise calibration, mauvais codage de variante, connecteur endommagé, fuite, défaut de communication. Placez les étapes de test en colonnes. Cochez quelle étape détecte quel défaut.
Les questions deviennent alors précises :
- Quelles classes de défauts ne sont couvertes que par une seule étape ? Ces étapes sont intouchables, sauf remplacement.
- Quelles classes sont couvertes trois fois? Il y a peut-être une redondance à supprimer.
- Quelles étapes ne couvrent rien de la liste ? Soit la liste est incomplète, soit l'étape est un reliquat.
4.2 Déplacer les tests en amont, pas les supprimer
Un défaut n'a pas à être détecté en fin de ligne si un poste précédent le détecte de façon fiable. Les tests au niveau carte (in-circuit, boundary scan, test fonctionnel de la carte assemblée) peuvent couvrir les défauts composants. L'EOL se concentre alors sur ce que seul le produit assemblé peut montrer : intégrité des connecteurs, problèmes liés au boîtier, logiciel et codage finaux, comportement système. La carte de couverture doit indiquer, pour chaque classe de défauts, où elle est détectée.
4.3 Utiliser les statistiques pour ajuster les limites, avec prudence
Après une période de production stable, les données de mesure montrent la distance de chaque paramètre à ses limites. Un paramètre avec une grande marge et une forte capabilité procédé est candidat à un mode de mesure plus rapide, pas automatiquement à la suppression. Ne resserrez ni ne relâchez jamais une limite sans l'accord du responsable de la spécification de test, et gardez une trace du changement.
4.4 Tests de câblage et de faisceaux
Pour les contrôles de faisceaux et de connecteurs, une matrice de continuité peut coûter cher en temps si chaque paire est testée une à une. Un balayage par groupes (une broche contre toutes les autres reliées ensemble) détecte les courts-circuits en moins d'étapes (les broches qui doivent être reliées sont regroupées en un seul réseau), puis isole la paire fautive seulement quand un court-circuit est trouvé. La continuité de chaque liaison attendue reste vérifiée une par une. Les mesures de faible résistance sur les chemins de puissance demandent une mesure quatre fils pour rester précises. Notre guide sur le contrôle de continuité et d'isolement des faisceaux détaille la méthode.
5. Montages multi-postes et organisation du poste
Quand un poste ne peut pas atteindre le takt time, testez deux pièces ou plus par cycle.
Schéma décrit : montage double
Imaginez une platine avec deux nids côte à côte. Chaque nid a son propre bloc de pointes à ressort et son interface connecteur. Derrière la platine, une matrice de commutation dirige les instruments partagés (multimètre, mesure de l'alimentation) vers le nid A ou le nid B. Les bus de communication sont doublés, une interface par nid, pour que les deux pièces démarrent et communiquent en même temps.
Exemple, valeurs d'illustration : une séquence de 40 s avec 25 s d'étapes indépendantes (démarrage, communication, autotests) et 15 s de mesures sur instrument partagé. En double : 25 s en parallèle plus 2 × 15 s d'étapes partagées = 55 s pour deux pièces (temps de chargement et de déchargement exclus, ou masqués par l'autre nid), soit 27,5 s par pièce, sous le takt time de 30 s de la section 1. Ajouter un second multimètre ramènerait à 40 s pour deux, soit 20 s par pièce (même hypothèse sur le chargement et le déchargement). Le calcul indique quel instrument doubler.
Compromis à peser :
- plus de broches, plus d'usure des contacts, plus de maintenance ;
- un défaut sur un nid ne doit ni arrêter ni fausser le résultat de l'autre ;
- la traçabilité doit relier chaque résultat au bon numéro de série et au bon nid.
6. Erreurs fréquentes
- Couper des tests sans carte de couverture. Le temps gagné se voit ; l'échappement ne se voit pas, jusqu'à ce qu'il arrive chez l'utilisateur.
- Optimiser la moyenne en ignorant la queue. Un poste rapide sur 95 % des pièces et en timeout sur le reste bloque quand même la ligne.
- Masquer les reprises. Une reprise automatique qui transforme un échec en succès doit être enregistrée et comptée. Un taux de reprise en hausse est un signal d'alerte précoce.
- Paralléliser des étapes qui se perturbent. Un bus saturé pendant une mesure de faible courant donne une lecture fausse.
- Oublier les contrôles de contact du montage. Un cycle plus rapide avec des contacts intermittents produit de faux rejets, qui coûtent plus de temps qu'ils n'en font gagner.
- Modifier la séquence sans revalidation. Toute modification d'un programme EOL est une modification d'un poste qualifié. Rejouez la partie concernée de la qualification ; voir notre guide sur la qualification de banc de test, FAT et SAT.
7. Check-list : revue du temps de cycle
- Takt time calculé à partir de la demande réelle et du temps disponible.
- Cycle poste complet mesuré, manutention comprise, par étape, sur quelques centaines de pièces.
- Cascade des temps analysée : temporisations fixes, attente de démarrage, reconfigurations, reprises, queues.
- Temporisations fixes remplacées par des conditions avec timeouts justifiés.
- Mesures regroupées par configuration d'instrument.
- Temps d'intégration vérifiés par rapport au ratio incertitude/tolérance.
- Étapes parallèles listées, chaque association vérifiée (interactions électriques et bus).
- Carte de couverture construite : classes de défauts × étapes × poste de détection.
- Étapes à couverture unique protégées ; étapes redondantes revues avec le responsable de la spécification.
- Option multi-postes calculée, instrument partagé identifié.
- Taux de reprise et de faux rejets suivis après la modification.
- Modifications versionnées et poste requalifié si nécessaire.
8. La structure logicielle rend tout cela possible
Tout ce qui précède est bien plus simple quand le programme de test sépare la séquence, les limites, les pilotes d'instruments et les résultats. Réordonner des étapes, changer un mode de mesure ou répartir une séquence sur deux nids revient alors à modifier une configuration, pas à réécrire du code. Notre guide du script au séquenceur présente cette structure, et l'article ATP vs QTP explique en quoi les tests d'acceptation de production diffèrent des tests de qualification : c'est précisément la frontière à ne pas brouiller quand on allège une séquence EOL.
Les mêmes principes s'appliquent en amont, au banc : un ensemble HIL compact comme notre Mini HIL test bench permet de développer et de chronométrer les séquences avant leur arrivée sur la ligne, et les breakout boxes donnent un accès direct aux signaux quand il faut vérifier le timing d'une étape à l'oscilloscope.
Un poste EOL qui ne suit plus la cadence de la ligne ? Partagez votre séquence et vos contraintes de cycle, nous regarderons où passe le temps. Demander un devis